Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


03 Sep 2026, Posted by MCH
Lembar ASA/ABS: Stok Tahan Cuaca yang Diekstrusi Bersama untuk Bagian Luar Ruangan Thermoformed
Tanyakan kepada siapa pun yang telah membeli tudung mesin vakum, dan ceritanya akan berulang: suku cadang yang terbuat dari ABS polos terlihat tajam saat pengiriman, kemudian menghabiskan dua atau tiga musim panas di bawah sinar matahari hingga menjadi pucat, berkapur, dan rapuh di bagian tepinya. Plastiknya tidak rusak secara mekanis. Karet butadiena di dalam ABS tidak tahan terhadap sinar ultraviolet, dan keterbatasan itulah yang menjadi alasannya lembar ASA/ABS ada.
Jawaban singkat bagi pembeli: bentuk suku cadang yang menghadap ke luar ruangan dari lembaran ekstrusi ASA/ABS, dan pesan ABS biasa untuk suku cadang yang berada di dalam ruangan atau di dalam selungkup. Lapisan penutup ASA berfungsi mengatasi pelapukan, sedangkan inti ABS menjaga kekuatan benturan dan perilaku pembentukan yang diharapkan oleh peralatan Anda saat ini. Bagian di bawah ini menjelaskan cara kerja struktur, apa yang harus ditentukan, dan di mana biaya tambahan akan terbayar.
Apa Sebenarnya Lembar ASA/ABS Itu
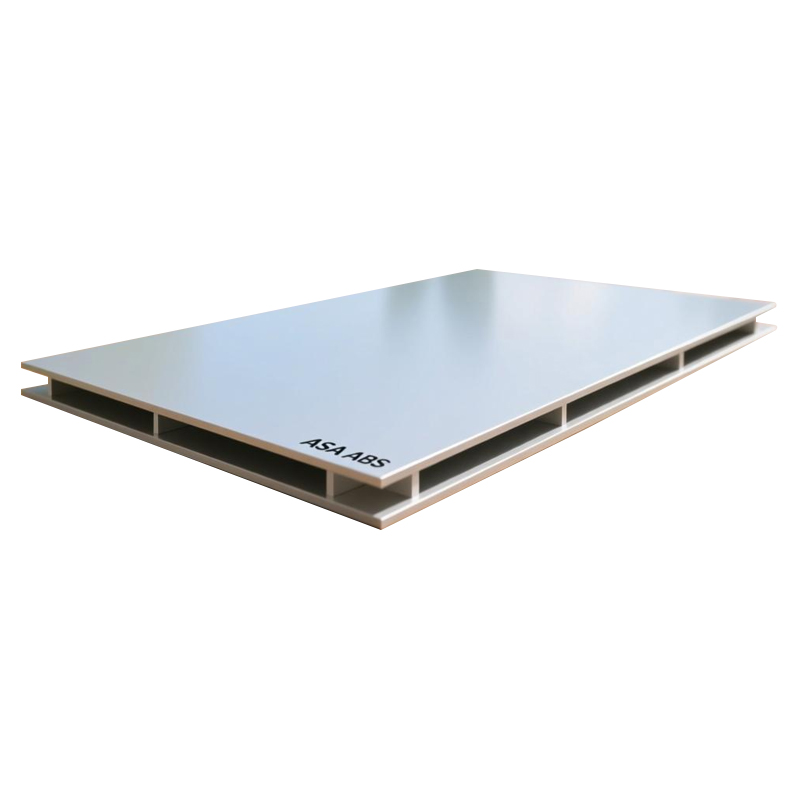
Lembaran ASA/ABS adalah produk yang diekstrusi bersama, bukan senyawa campuran yang melewati cetakan satu kali. Garis ekstrusi memasukkan dua polimer melalui cetakan bersama pada saat yang sama: kulit ASA (acrylonitrile styrene acrylate) di atas inti ABS. Konstruksi satu sisi menempatkan ASA pada permukaan yang menghadap cuaca; versi dua sisi, biasanya ditulis sebagai ASA/ABS/ASA, melindungi kedua sisi bagian akhir.
Kesenjangan kimiawi antara kedua lapisan ini kecil dalam namanya dan besar dalam hasilnya. Keduanya merupakan stirena dengan fase akrilonitril untuk kekakuan dan fase karet untuk ketangguhan. Dalam ABS, karet tersebut adalah butadiena, dan struktur molekulnya persis seperti yang diserang sinar UV. Di ASA, fase karetnya adalah ester akrilik. Ganti karetnya, dan permukaannya akan berhenti menguning dan berkapur di bawah sinar matahari.
Divisi Tenaga Kerja Cap-and-Core
Kulit ASA relatif tipis terhadap inti, sering kali hanya sebagian kecil dari ukuran total, namun ia menanggung hampir semua pekerjaan pelapukan. Karena tutupnya berpigmen melalui ketebalan penuhnya, warna merupakan bagian integral dari permukaan, bukan hanya menempel di lapisan film cat. Goresan dapat memperlihatkan warna berbeda di bawahnya, namun tidak ada cat yang terkelupas seperti hasil akhir yang disemprotkan.
Inti ABS menyumbangkan sifat-sifat yang membuat lembaran tersebut layak untuk dibentuk: kekuatan benturan tinggi, kekuatan leleh yang baik untuk penarikan vakum dalam, dan suhu pembentukan mendekati standar ABS. Dalam praktiknya, hal ini berarti alat thermoforming dan profil pemanas yang ada akan dipindahkan dengan kualifikasi ulang yang minimal.
ASA/ABS vs. ABS Biasa dan ASA Padat
Untuk sebagian besar keputusan pengadaan, tiga kandidat ada di meja: lembar ABS polos, lembar coextruded ASA/ABS, dan lembar ASA padat. Masing-masing mempunyai tempat yang dapat dipertahankan. Kesalahan umum adalah membayar untuk ketahanan terhadap cuaca yang tidak diperlukan suatu bagian, atau melewatkannya untuk bagian yang jelas-jelas diperlukan.
| Properti | Lembaran ABS polos | Lembaran ASA/ABS yang diekstrusi bersama | Lembar ASA padat |
|---|---|---|---|
| Retensi warna dan kilap luar ruangan | Miskin; kuning dan kapur di bawah sinar UV | Bagus untuk wajah yang tertutup; tutupnya membawa tugas cuaca | Baik melalui ketebalan penuh |
| Ketangguhan dampak | Tinggi | Tinggi, driven by the ABS core | Bagus, umumnya lebih keras dan kaku dibandingkan ABS |
| Perilaku thermoforming | Jendela pemrosesan yang mudah dan lebar | Dekat dengan ABS; gambar dalam dan detail tekstur ditransfer dengan baik | Dapat dibentuk namun lebih kaku, mungkin memerlukan pengaturan yang disesuaikan |
| Biaya relatif | Terendah | Tengah; premi menutupi lapisan penutup | Tinggiest at equivalent gauge |
| Paling cocok | Perumahan dalam ruangan, bagian interior, pengemasan | Perumahan luar ruangan, trim eksterior kendaraan, signage | Bagian dengan paparan parah memerlukan kemampuan tahan cuaca yang mendalam |
Satu lagi perbandingan penting dalam praktiknya: ASA/ABS versus ABS yang dicat. Pengecatan menambahkan langkah proses, mode kegagalan dalam bentuk keripik dan terkelupas, serta pengecatan ulang logistik selama masa pakai. Penutup ASA yang tidak terpisahkan menghilangkan kebutuhan pengecatan dari komponen luar ruangan yang berwarna, itulah sebabnya banyak program otomotif dan peralatan luar ruangan beralih ke cara ini.
Cara Menentukan Lembar ASA/ABS
Pengukur, Lapisan Penutup, dan Wajah Tertutup
Sebagian besar bagian thermoformed dalam keluarga ini memiliki ukuran total antara 1,5 dan 6 mm, dengan ukuran yang lebih berat disediakan untuk panel struktural. Dua pertanyaan termasuk dalam RFQ Anda sejak awal: berapa banyak permukaan yang memiliki tutup ASA, dan berapa bagian dari total ketebalan yang diwakili oleh tutup tersebut. Bagian yang hanya memperlihatkan satu sisi ke langit seringkali dapat dibeli dengan penutup tunggal dengan harga lebih baik, sedangkan papan tanda dua sisi atau panel spa memerlukan perlindungan pada kedua sisinya.
Warna, Gloss, dan Tekstur
Karena warna berada di lapisan penutup, pencocokan warna adalah latihan lapisan penutup. Pemasok dapat mencocokkan warna target dan menawarkan tingkat kilap mulai dari high-gloss hingga matte bertekstur halus; permukaan bertekstur juga menyembunyikan bekas pahat dan lecet kecil pada sebagian besar. Mintalah plakat warna yang telah ditandatangani dan simpan sebagai referensi penerimaan untuk setiap batch.
Data Pelapukan yang Layak Diminta
"Weatherable" berarti sedikit tanpa angka. Tanyakan kepada pemasok mengenai perbedaan warna (delta E) dan retensi kilap setelah paparan dipercepat yang ditentukan, misalnya pengujian busur xenon mengikuti ISO 4892 atau paparan fluoresen UV mengikuti ASTM G154, dan menyepakati jam pemaparan dan ambang batas kelulusan sebelum produksi. Dokumen tunggal tersebut mencegah sebagian besar perselisihan tentang pemudaran setelah pengiriman.
Pembentukan dan Finishing di Lantai Toko
Di permukaan, ASA/ABS berperilaku seperti inti ABS yang menjadi landasannya. Ini menyedot bentuk dan menekan bentuk dengan kekuatan leleh yang diperlukan untuk penarikan dalam, mengambil detail tekstur halus dari cetakan, dan memotong dengan rapi. Perekat dan penyemenan pelarut yang dikembangkan untuk stirena umumnya berfungsi, dan cat atau film dekoratif masih dapat diterapkan ketika suatu proyek memerlukan efek khusus.
Ada dua peringatan praktis yang berlaku. Jaga agar film penutup PE pelindung tetap terpasang selama pembentukan dan penanganan hingga perakitan akhir, karena tutup yang tergores adalah satu-satunya cacat yang tidak dapat disembunyikan oleh bahan ini secara desain. Dan jika spesifikasi komponen memerlukan penghambat api, pastikan bahwa versi modifikasi FR tersedia dalam konstruksi yang sama alih-alih berasumsi bahwa grade standar akan lulus.
Dimana Batasan ASA Membayarnya Sendiri
Ilmu ekonomi itu sederhana. Penutup ASA harganya lebih mahal daripada ABS, dan menghasilkan uang di mana pun sinar matahari mencapai bagian tersebut selama bertahun-tahun:
- Trim eksterior otomotif dan kendaraan komersial: spoiler, rumah kaca spion, sekeliling gril, komponen bodi truk, roof box.
- Peralatan listrik luar ruangan: kap traktor rumput, selubung pemangkas dan gergaji mesin, penutup generator.
- Bagian RV dan karavan: panel bodi, penutup lengkungan roda, rumah peralatan yang dipasang di atap.
- Penutup untuk infrastruktur telekomunikasi, listrik, dan air yang berada di luar ruangan sepanjang tahun.
- Papan tanda luar ruangan dan tampilan iklan, furnitur taman dan teras, panel spa, dan rumah peralatan pertanian.
Suku cadang di dalam ruangan jarang bisa dilengkapi dengan penutup: rumah peralatan di dalam gedung, trim interior, baki penanganan material, dan komponen interior otomotif semuanya berfungsi dengan baik pada ABS biasa. Menggambar garis tersebut dengan jelas pada tahap bill-of-material adalah tempat terjadinya penghematan.
Daftar Periksa Pembeli Sebelum Memesan
- Konfirmasikan berapa banyak wajah yang dibatasi ASA dan bagian batasan tersebut terhadap ukuran total.
- Nyatakan warna dan kilap target, dan tandatangani plakat warna sebelum produksi.
- Meminta data delta E dan retensi kilap dari pelapukan yang dipercepat, dengan jam dan ambang batas yang disepakati.
- Konfirmasikan toleransi ukuran, kerataan, dan ukuran lembaran, ditambah penutup pelindung pada permukaan yang tertutup.
- Tanyakan sejak awal tentang nilai FR apakah spesifikasi atau pasar akhir memerlukannya.
- Setuju bagaimana warna batch-to-batch akan dikontrol pada pesanan berulang warna khusus.
Memilih Pemasok Lembar ASA/ABS
Karena ASA/ABS adalah produk paduan yang diekstrusi bersama, formulasi dan kemampuan lini pemasok sama pentingnya dengan lembar data. Jiangsu MCH Technology (MCH) membangun rangkaian produknya berdasarkan keluarga ABS: ABS, ABS tahan api, PC/ABS, TPU/ABS, dan lembaran ASA/ABS, bersama dengan HDPE, HIPS, dan PMMA. Perusahaan menyesuaikan warna, ketebalan, pola, dan ukuran di tiga lini produksi, dengan ekspor ke Eropa, Amerika, Asia Tenggara, dan Timur Tengah. Bagi pembeli, luasnya hal tersebut penting secara praktis: ketika sebuah program memadukan komponen ABS dalam ruangan dengan komponen ASA/ABS luar ruangan, satu pemasok dapat menyimpan logika warna dan pengukur di keduanya.
Mulailah percakapan dengan bagiannya, bukan nama materialnya: tempat tinggalnya, bagian mana yang menghadap matahari, ukuran target, standar warna dan kilap, dan ambang batas pelapukan yang akan Anda terima. Dengan lima jawaban di atas meja, kutipan ASA/ABS menjadi spesifikasi, bukan tebakan.
Produk terkait
DAPATKAN PENAWARAN
Hak Cipta © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Dicadangkan Produsen Lembaran Plastik Rekayasa